- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
PS-arkin suulakepuristuslinja: yleiset tuotantoongelmat ja käytännölliset ratkaisut tasaiseen arkkilaatuun
Polystyreenilevyjen (PS) ekstruusiolinjatNiitä käytetään laajalti muovinjalostusteollisuudessa, mutta varsinaisessa tuotannossa jokainen vaihe raaka-aineen valmistelusta käämitykseen voi aiheuttaa ongelmia, jotka vaikuttavat laatuun ja tehokkuuteen. Tässä artikkelissa tarkastellaan yleisiä vikoja, niiden perimmäisiä syitä ja käytännön vastatoimia etulinjan käyttökokemukseen perustuen, mikä auttaa tuotantotiimejä diagnosoimaan ongelmat nopeasti ja optimoimaan prosesseja tehokkaasti.
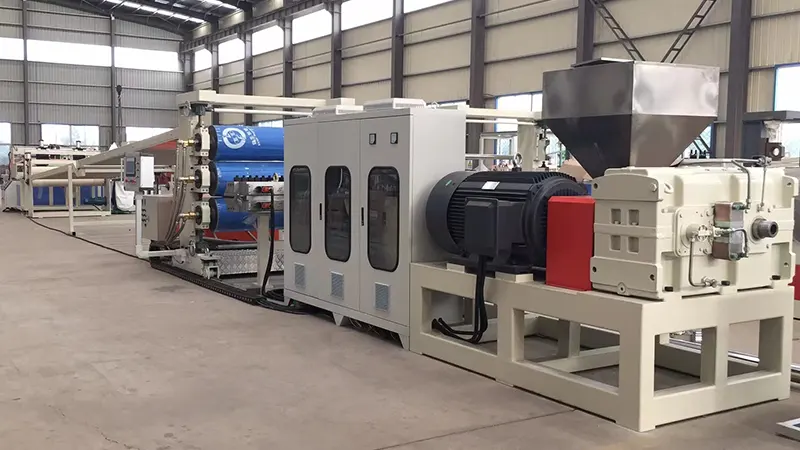
1. Raaka-aineen valmistelu: käytännön huomioita
Ongelma 1: Hopeajuovia tai kuplia arkin pinnalla
Tämä on klassinen merkki liiallisesta kosteudesta. PS on lievästi hygroskooppinen; pienetkin kosteusmäärät höyrystyvät sulamislämpötiloissa aiheuttaen hopeajälkiä pintaan tai sisäisiä kuplia valmiissa arkissa.
Ratkaisut:
-
Varmista, että kuivausjärjestelmä toimii oikein. Suositellut kuivausolosuhteet: 75-80°C 2-3 tuntia.
-
Kun käynnistät uudelleen sammutuksen jälkeen, tyhjennä sulatteen ensimmäinen osa estääksesi kosteuden saastuneen materiaalin pääsyn suuttimeen.
-
Kosteina vuodenaikoina pidennä kuivumisaikaa ja tarkkaile kosteuspitoisuutta säännöllisesti. Tavoitekosteustason tulee olla alle 0,05 %.
Ongelma 2: Mekaanisten ominaisuuksien heikkeneminen liiallisesta uudelleenhiontakäytöstä
Reunaleikkauksen ja romun käyttö on tehokas kustannussäästötoimenpide, mutta uudelleenhionta käy läpi lämpöhajoamista jokaisen käsittelyjakson aikana, mikä johtaa ketjun katkeamiseen. Tämä johtaa hauraisiin levyihin, joiden iskunkestävyys on heikentynyt.
Ratkaisut:
-
Pidä jauhatuspitoisuus välillä 15–25 % ja säädä tuotteen vaatimusten mukaan. Jos haluat erittäin kirkkaita läpinäkyviä arkkeja, vähennä osuutta edelleen tai vältä uudelleenhiontaa kokonaan.
-
Kuivaa ja puhdista pöly uudelleen hiomalla huolellisesti ennen käyttöä kontaminoitumisen estämiseksi.
-
Harkitse iskunvaimennusaineiden lisäämistä kompensoimaan uudelleenhionnan aiheuttamaa sitkeyden menetystä.
2. Suulakepuristusosio: Yleiset ongelmat ja säädöt
Tehtävä 3: Tuotoksen vaihtelu, joka johtaa epätasaiseen levypaksuuteen
Tämä on yleinen ongelma suulakepuristusjärjestelmässä, joka liittyy yleensä epävakaaseen ruuvin nopeuteen, epäyhtenäiseen syöttöön tai vaihteleviin tynnyrin lämpötiloihin.
Vianetsintävaiheet:
-
Tarkista "silloittuminen" syöttösuppilossa (materiaali roikkuu eikä valu alas). Asenna siltakatkaisin tai vaihda pakkosyöttöön tarvittaessa.
-
Tarkista lämpötila-asetukset suulakepuristimen piippua pitkin. Ylikuumeneminen syöttöalueella voi aiheuttaa ennenaikaista sulamista ja epäsäännöllistä syöttöä.
-
Asenna sulatepumppu ekstruuderin ja suulakkeen väliin. Se eristää tehokkaasti ruuvipulsaatiopaineen vaihtelut ja varmistaa jatkuvan suuttimen sisääntulopaineen – tämä on yksi tehokkaimmista investoinneista paksuuden tarkkuuteen.
Ongelma 4: Sulan hajoaminen ja kellastuminen liiallisesta lämpötilasta
PS:llä on suhteellisen kapea käsittelyikkuna. Yli 240 °C:n lämpötilasta tulee merkittävää lämpöhajoamista, joka ilmenee kellastuneena sulana ja heikentyneenä läpinäkyvyydenä.
Ratkaisut:
-
Aseta tynnyrin lämpötilat asteittain gradientissa syöttövyöhykkeeltä annostelualueelle pitäen maksimilämpötila 220–230 °C.
-
Tarkista ruuvin nopeus – suurista kierrosluvuista johtuva liiallinen leikkaus synnyttää ei-toivottua kitkalämpöä.
-
Yli 15 minuuttia kestävien seisokkien aikana joko alenna tynnyrin lämpötiloja tai huuhtele sulatemateriaalia estämään materiaalin istuminen ja hajoaminen.
3. Suulakkeiden ja kalenterin ohjaus: avainkohdat
Tehtävä 5: Merkittävä poikittaissuuntainen paksuusvaihtelu
Tämä johtuu tyypillisesti väärästä suuttimen huulivälin säädöstä tai epätasaisesta sulamislämpötilan jakautumisesta muotin leveydelle.
Ratkaisut:
-
Säädä muotin huulivälit tavoitepaksuuden mukaan. Yleinen kompensointiperiaate on asettaa keskusta hieman reunoja ohuemmaksi reunan kutistumisen kompensoimiseksi.
-
Varmista, että kaikki muotin lämmitysnauhat toimivat tasaisesti. Epätasaiset suulakkeen lämpötilat aiheuttavat epäyhtenäisiä sulan virtausnopeuksia.
-
Leveille levyille asenna staattinen sekoitin suulakkeen ylävirtaan parantaaksesi sulatuslämpötilan tasaisuutta koko leveydellä.
Tehtävä 6: Materiaali tarttuu kalanterin rulliin tai arkin rullajälkiä
Nämä viat vaikuttavat suoraan pinnan laatuun, eikä niitä voida hyväksyä läpinäkyviin levysovelluksiin.
Vianetsintäohjeet:
-
Tarkista kalanterin telan pinnat naarmujen, kuoppien tai jäämien varalta. Suorita rutiinikiillotus ja puhdistus erityisillä telanpuhdistusaineilla.
-
Säädä kolmen telan lämpötiloja huolellisesti: tyypillisesti ylätela on hieman kuumempi kuin keskitela, ja alarulla on viilein. Tarkat asetukset riippuvat levyn paksuudesta ja linjan nopeudesta.
-
Jos käytät irrokeainetta tai tarttumisenestopinnoitetta, varmista tasainen levitys. Liiallinen levitys voi aiheuttaa sameutta tai pinnan kiillon vähenemistä.
4. Vaahto PS-arkki: erityisiä haasteita
Tehtävä 7: Karkea tai epätasainen solurakenne
Vaahdotetuille PS-levyille solujen hienous ja tasaisuus ovat kriittisiä suoritusindikaattoreita. Karkeat tai epätasaiset kennot heikentävät merkittävästi mekaanista lujuutta ja lämmöneristysominaisuuksia.
Tärkeimmät valvontapisteet:
-
Ydintämisaineen (talkin) dispersio on ensiarvoisen tärkeää. Käytä erittäin hienojakoista talkkia (hiukkaskoko alle 5 μm) ja varmista perusteellinen sekoittuminen sekoitusvaiheen aikana.
-
Toissijaisen ekstruuderin (jäähdytysvaiheen) lämpötilan säätö on vaahdon laadun kannalta kriittisin yksittäinen tekijä. Lämpötilan vaihtelut tulee pitää ±1°C:n sisällä.
-
Tarkista puhallusaineen ruiskutusstabiilisuus; paineen vaihtelut ruiskutusjärjestelmässä vaikuttavat suoraan solukoon jakautumiseen.
Ongelma 8: Vaahdotettujen arkkien liiallinen kutistuminen
Liiallinen kutistuminen johtaa mittojen poikkeamiin, mikä on erityisen havaittavissa myöhempien lämpömuovaustoimintojen aikana.
Ratkaisut:
-
Säädä nostonopeutta ja puhallussuhdetta (BUR). Oikeat vetosuhteet edistävät solujen suuntautumista, mikä vähentää jälkikutistumista.
-
Lisää ytimen muodostavan aineen annosta hieman – hienommat solurakenteet edistävät parempaa mittastabiilisuutta.
-
Pidä käämijännitys kohtuullisena. Liiallinen jännitys voi aiheuttaa virumiskutistumista, kun arkki on jännityksen alaisena telalla.
5. Päivittäinen huolto ja tuotannon optimointi
Rutiinihuollon tarkistuslista:
-
Vaihda seulapaketit vastapaineen nousun perusteella, ei vain silloin, kun paine nousee kriittisesti korkeaksi. Luo kiinteä vaihtoaikataulu johdonmukaisuuden varmistamiseksi.
-
Vedä ajoittain ruuvia ja tarkasta piippu kulumisen varalta. Kuluneet ruuvit heikentävät merkittävästi plastisointikapasiteettia ja tulostuslaatua.
-
Kalanterin rullalaakerit ja käyttöketjut jäävät usein huomiotta. Voitele säännöllisesti ja tarkista rullan yhdensuuntaisuus.
Energiatehokkuusvinkkejä:
-
Alentaa tynnyrin lämpötilan asetuspisteitä aina, kun plastisointilaatu sen sallii. Joka 5°C:n alennus voi säästää noin 3–5 % energiankulutuksessa.
-
Eristä ekstruuderin tynnyrit minimoidaksesi lämpöhäviön ympäristöön.
-
Hio reunalistat verkossa aina kun mahdollista välttääksesi jäähtyneen romun uudelleenkuumenemisen.
Vakaa toiminta aPS-arkin suulakepuristuslinjariippuu tarkasta laitteiden kunnon seurannasta ja jatkuvasta prosessin optimoinnista. Käytännössä useimmat laatuongelmat eivät johdu laitevioista vaan toiminnallisista yksityiskohdista ja ympäristön muutoksista. Tuotantotiimejä kehotetaan ylläpitämään yksityiskohtaisia prosessiparametrilokeja, jotka korreloivat jokaisen säädön tuloksena olevan tuotteen laadun kanssa. Ajan myötä tästä tulee arvokkain laitoskohtainen viiteopas – paljon hyödyllisempi kuin mikään yleinen käyttöopas.